

TheAlimentator pentru conductea apărut ca un echipament indispensabil în operațiunile moderne de prelucrare a țevilor și țevilor, reducând decalajul dintre depozitarea materiilor prime și mașinile de tăiere sau formare de mare viteză. Această analiză cuprinzătoare examinează rolul fundamental al alimentatoarelor de conducte în liniile automate de producție, explorând evoluția lor tehnologică, componentele de bază și avantajele critice pe care le aduc eficienței producției. Discuția acoperă cele două configurații principale – alimentatoare complet automate și semi-automate pentru țevi – împreună cu aplicațiile lor respective în industrii, de la auto și aerospațial până la construcții și energie regenerabilă. Prin examinarea detaliată a sistemelor de control al servomotoarelor, a funcționării interfeței om-mașină, a capacităților de manipulare a materialelor și a integrării cu echipamentele din aval, articolul demonstrează de ce alimentatorul de conducte a devenit coloana vertebrală esențială a operațiunilor moderne de prelucrare a tuburilor.
1. Definirea alimentatorului de conducte și a rolului acestuia în producția modernă
TheAlimentator pentru conducteeste un echipament specializat conceput pentru a livra automat sau semi-automat materiale tubulare - cum ar fi țevi de cupru, țevi de fier, țevi de aluminiu și țevi din oțel inoxidabil - către mașinile de procesare din aval, inclusiv mașini de tăiat, prese de formare și echipamente de sudare. În esență, alimentatorul de conducte servește ca interfață critică între depozitarea materiilor prime și procesul de producție, asigurând că tuburile sunt prezentate echipamentelor de procesare la orientarea, distanța și viteza corecte pentru a menține fluxul de producție continuu și eficient.
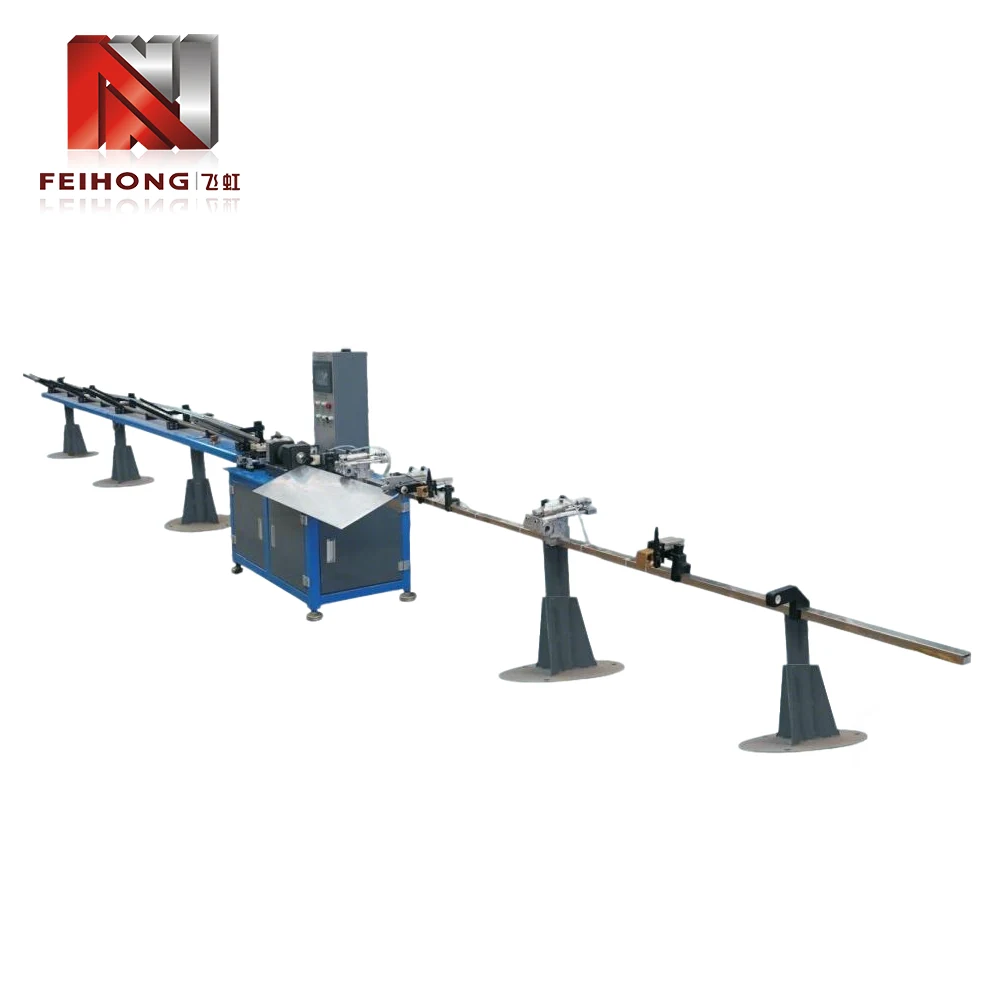 Un alimentator de țevi complet automat integrat cu o mașină de tăiat de mare viteză într-un mediu de producție modern.
În mediile tradiționale de producție, alimentarea țevilor era o operațiune manuală: operatorii ridicau tuburile individuale, le poziționau în mașina de tăiat sau de prelucrare și scoateau piesele finite. Această abordare nu a fost doar intensivă în muncă, dar a introdus și o variabilitate semnificativă în viteza și calitatea producției. Alimentatorul de conducte elimină aceste ineficiențe prin automatizarea procesului de manipulare a materialelor, permițând alimentarea consecventă, repetabilă, care susține producția de volum mare cu intervenție umană minimă.
Semnificația alimentatorului de conducte se extinde dincolo de simplele economii de forță de muncă. În producția modernă, unde domină producția just-in-time și principiile de fabricație lean, capacitatea de a menține un flux constant și neîntrerupt de material către echipamentele de procesare este esențială pentru obținerea unui randament optim. Alimentatorul de conducte realizează acest lucru printr-o combinație de precizie mecanică, control electronic și detectare inteligentă, făcându-l o piatră de temelie a liniilor automate de prelucrare a tuburilor din mai multe industrii.
2. Evoluția tehnologică a echipamentelor de alimentare prin conducte
Călătoria de la manipularea manuală a țevilor la alimentatoarele sofisticate de țevi de astăzi reflectă traiectoria mai largă a automatizării industriale. Înțelegerea acestei evoluții oferă un context esențial pentru aprecierea capacităților sistemelor moderne de alimentare cu conducte.
2.1 Era manipulării manuale a conductelor
În primele zile ale prelucrării tuburilor și țevilor, toată manipularea materialelor era efectuată manual. Muncitorii ar prelua țevile individuale de pe rafturile de depozitare, le-ar transporta la mașinile de tăiat sau de formare și le-ar introduce manual în echipamentul de procesare. Această abordare a fost limitată în mod inerent de factori umani: oboseală, inconsecvență și incapacitatea de a menține o rată de alimentare constantă în schimburi lungi. În plus, manipularea manuală prezenta riscuri semnificative de siguranță, în special atunci când lucrați cu tuburi grele sau cu muchii ascuțite.
2.2 Introducerea sistemelor de alimentare mecanizate
Primele sisteme de alimentare mecanizate au apărut la mijlocul secolului al XX-lea, utilizând de obicei transportoare cu role simple sau mecanisme acționate cu lanț pentru a muta conductele de-a lungul unei linii de producție. Aceste sisteme timpurii au redus ceva efort manual, dar au necesitat totuși intervenția operatorului pentru încărcare și poziționare. Le lipsea un control precis asupra lungimii și timpului de alimentare, limitându-și eficiența pentru aplicații de înaltă precizie.
2.3 Creșterea alimentatoarelor de conducte controlate de computer
Odată cu apariția controlerelor logice programabile (PLC) și a tehnologiei servomotoarelor în anii 1980 și 1990, alimentatoarele de conducte au suferit o transformare dramatică. Sistemele controlate de computer ar putea regla cu precizie lungimea de avans, viteza și accelerația, permițând plasarea consecventă a tuburilor pentru operațiunile de tăiere sau formare. Integrarea interfețelor om-mașină (HMI) a permis operatorilor să seteze cu ușurință parametrii și să monitorizeze performanța, reducând timpul de configurare și îmbunătățind eficiența generală a echipamentului.
2.4 Alimentatorul modern de conducte: inteligență și conectivitate
Alimentatoarele de conducte de astăzi sunt dispozitive extrem de sofisticate care încorporează senzori, înregistrarea datelor și protocoale de comunicație pentru integrarea cu sistemele de automatizare la nivel de fabrică. Alimentatoarele de conducte moderne se pot adapta automat la variațiile diametrului tubului, grosimii peretelui și compoziției materialului, asigurând performanțe optime de alimentare în condiții în schimbare. Acestea oferă, de asemenea, capacități de întreținere predictivă, alertând operatorii cu privire la probleme potențiale înainte ca acestea să provoace timpi de nefuncționare.
Această evoluție a stabilit alimentatorul de conducte ca un factor critic al producției avansate, permițând companiilor să atingă rate de producție mai mari, o calitate îmbunătățită și o flexibilitate mai mare în a răspunde cerințelor clienților.
3. Componente de bază și principii de funcționare
Înțelegerea arhitecturii interne a unui alimentator de conducte este esențială pentru selectarea echipamentului potrivit pentru o anumită aplicație și pentru întreținerea și depanarea eficientă. În timp ce modelele variază între producători, majoritatea alimentatoarelor de conducte au un set comun de componente de bază.
3.1 Mecanismul de încărcare
Mecanismul de încărcare este responsabil pentru primirea tuburilor brute de pe un suport de depozitare sau transportor și prezentarea lor către sistemul de alimentare. În funcție de design, încărcarea poate fi manuală, semi-automată sau complet automată. Sistemele automate de încărcare folosesc adesea un dispozitiv de ridicare care ridică un mănunchi de tuburi și le permite să se rostogolească individual pe o cale de alimentare.
3.2 Sistem de antrenare de alimentare
Sistemul de antrenare a alimentării mută tubul înainte spre stația de procesare. Aceasta implică de obicei un set de role acționate sau un aranjament de rulare prin strângere condus de un servomotor. Servomotorul oferă un control precis asupra vitezei și lungimii de avans, permițând alimentatorului de conducte să se adapteze la diferite diametre ale tubului și cerințe de procesare.
3.3 Componente de ghidare și aliniere
Pentru a se asigura că tubul intră corect în mașina de prelucrare, alimentatorul de țevi încorporează role de ghidare, plăci de aliniere laterale și dispozitive de îndreptare. Aceste componente previn deformarea, îndoirea sau nealinierea care ar putea duce la defecte de procesare.
3.4 Sistem de control
Alimentatoarele de conducte moderne sunt echipate cu un controler logic programabil (PLC) și un ecran tactil HMI ușor de utilizat. Sistemul de control gestionează parametrii de alimentare, monitorizează senzorii și comunică cu echipamentele din amonte și din aval. Multe sisteme includ, de asemenea, capabilități de monitorizare de la distanță pentru gestionarea centralizată a producției.
3.5 Senzori și dispozitive de feedback
O gamă largă de senzori, inclusiv comutatoare de proximitate, senzori fotoelectrici și codificatoare, oferă feedback în timp real privind poziția tubului, lungimea de alimentare și starea sistemului. Acest feedback permite controlul în buclă închisă, asigurând precizia consecventă a alimentării și detectarea timpurie a anomaliilor.
Împreună, aceste componente formează un sistem robust care poate gestiona o mare varietate de dimensiuni și materiale de tuburi, menținând în același timp niveluri ridicate de precizie și fiabilitate.
4. Alimentatoare complet automate vs semi-automate
Alimentatoarele de conducte sunt clasificate în general în două tipuri: complet automate și semi-automate. Alegerea dintre aceste configurații depinde de volumul producției, disponibilitatea forței de muncă și considerațiile bugetare.
4.1 Alimentatoare complet automate pentru conducte
Alimentatoarele complet automate necesită intervenția minimă a operatorului. Acestea oferă încărcare automată dintr-o magazie sau pachet, alimentare continuă a tuburilor individuale și ejectare automată a pieselor finite. Aceste sisteme sunt ideale pentru mediile de producție cu volum mare în care consistența și viteza sunt primordiale. Rolul operatorului este limitat la monitorizarea sistemului, ajustarea parametrilor prin intermediul HMI și completarea aprovizionării cu materii prime.
Alimentatoarele avansate complet automate se pot integra și cu echipamentele din aval, cum ar fi mașinile de teșit, unitățile de filetare și stațiile de sudură, creând o celulă de producție complet automatizată.
4.2 Alimentatoare de conducte semi-automate
Alimentatoarele semi-automate necesită ca un operator să încarce manual fiecare tub în mecanismul de alimentare. Alimentatorul preia apoi poziționarea și avansarea precisă a tubului către stația de procesare. Acest tip de alimentator este potrivit pentru producția de volum mai mic sau pentru aplicații în care tuburile au lungimi sau dimensiuni diferite care sunt dificil de automatizat. Alimentatoarele semi-automate sunt de obicei mai accesibile și mai ușor de întreținut decât unitățile complet automate.
4.3 Compararea capacităților
Următorul tabel rezumă diferențele cheie dintre cele două tipuri:
| Caracteristică | Complet automat | Semiautomat |
|---|---|---|
| Metoda de încărcare | Automat din revistă/pachet | Încărcarea manuală a operatorului |
| Implicarea operatorului | Minimal (numai monitorizare) | Necesită încărcare regulată |
| Viteza de productie | Înalt, continuu | Moderat, depinde de operator |
| Flexibilitate pentru diferite dimensiuni de tub | Bun (cu ajustare) | Excelent (schimbare manuală) |
| Aplicație tipică | Producție în masă, auto, HVAC | Magazine de joburi, fabricare la comandă |
| Costul capitalului | Superior | Mai jos |
Ambele tipuri își au locul în producția modernă, iar decizia depinde adesea de o analiză atentă a cerințelor de producție și de rentabilitatea eficienței operaționale.
5. Compatibilitatea materialelor și domeniul de aplicare
TheAlimentator pentru conducteeste conceput pentru a gestiona un spectru larg de materiale tubulare, făcându-l versatil în mai multe industrii.
5.1 Tipuri de materiale
Alimentatoarele de țevi sunt utilizate în mod obișnuit cu:
- Conducte de cupru:Folosit în sistemele HVAC, sanitare și frigorifice
- Țevi de oțel (carbon, inoxidabil, galvanizat):Folosit în construcții, sisteme de evacuare auto și aplicații structurale
- Tevi din aluminiu:Folosit în industria aerospațială, schimbătoare de căldură auto și structuri ușoare
- Tuburi din plastic și compozite:Folosit în prelucrarea chimică și telecomunicații
- Tevi din aliaj:Folosit în aplicații de înaltă temperatură și înaltă presiune
Alimentatorul pentru țevi trebuie să fie echipat cu componente adecvate de prindere și ghidare pentru a se adapta la finisarea suprafeței, duritatea și greutatea materialului specific prelucrat.
5.2 Diametrul tubului și intervalele de lungime
Alimentatoarele moderne de țevi sunt disponibile într-o varietate de dimensiuni, cu capabilități variind de la țevi cu diametru mic (6 mm) la țevi cu diametru mare (până la 150 mm sau mai mult). Lungimea de alimentare este, de asemenea, reglabilă, unele sisteme capabile să depășească lungimi de alimentare de 10 metri.
5.3 Industrii cheie de aplicare
Versatilitatea alimentatoarelor de conducte le face esențiale în următoarele sectoare:
- Automobile:Producția de țevi de eșapament, conducte de frână, conducte de combustibil și țevi structurale
- HVAC și refrigerare:Producția de schimbătoare de căldură, serpentine de condensator și linii de refrigerant
- Constructii si infrastructura:Fabricarea de schele, balustrade și suporturi structurale
- Aerospațial:Producția de tuburi hidraulice, conducte de combustibil și componente structurale
- Energie regenerabilă:Fabricarea cadrelor de panouri solare, a pieselor structurale de turbine eoliene și a conductelor geotermale
Fiecare industrie impune cerințe specifice pentru alimentarea țevilor, cum ar fi funcționarea de mare viteză pentru liniile de automobile sau precizia extremă pentru aplicațiile aerospațiale. Designul modular al alimentatoarelor de țevi moderne le permite să fie personalizate pentru aceste cerințe diferite.
6. Integrarea cu sistemele de tăiere și formare
Un alimentator de conducte rareori funcționează izolat; este de obicei parte a unei linii de producție care include echipamente de tăiere, formare, teșire sau sudare. Integrarea corectă este esențială pentru obținerea fluxului continuu de materiale și maximizarea productivității generale.
6.1 Sincronizarea cu mașini de tăiat
Într-o linie obișnuită de tăiere, alimentatorul de țevi avansează tubul la o lungime predeterminată, apoi se oprește în timp ce o mașină de tăiat - adesea un ferăstrău circular de mare viteză sau un tăietor cu laser - efectuează tăierea. Alimentatorul înaintează apoi următorul segment. Această operațiune sincronă necesită o comunicare precisă între controlerul de alimentare și sistemul de control al mașinii de tăiat, adesea printr-o interfață fieldbus, cum ar fi Profinet sau EtherCAT.
6.2 Coordonarea cu echipamentele de formare și finisare
Pentru aplicațiile care necesită îndoirea, evazarea sau filetarea țevii, alimentatorul țevii trebuie să livreze tubul la stația de formare în orientarea corectă și la momentul potrivit. Sistemele avansate încorporează poziționare servocontrolată care poate roti tubul la un unghi specific înainte de a intra în matrița de formare, permițând operații complexe în mai multe etape.
6.3 Integrarea cu stivuitoare și transportoare
După procesare, tuburile finite sunt îndepărtate de obicei printr-un sistem de stivuitor sau transportor. Sistemul de control al alimentatorului de conducte se poate coordona cu aceste dispozitive din aval pentru a asigura transferul fără probleme și pentru a preveni blocajele.
6.4 Rolul interfeței om-mașină (HMI)
HMI servește ca punct central pentru configurarea și monitorizarea întregului sistem integrat. Operatorii pot introduce lungimile de tăiere dorite, vitezele de avans și alți parametri, iar HMI afișează în timp real starea, alarmele și numărul de producție. HMI-urile moderne includ adesea interfețe cu ecran tactil și grafică intuitivă, simplificând operarea și reducând curba de învățare pentru noii operatori.
7. Întreținere, fiabilitate și considerații operaționale
Pentru a asigura o durată lungă de viață și o performanță constantă, întreținerea regulată a conductei de alimentare este esențială. Se recomandă următoarele practici:
7.1 Programul de întreținere preventivă
Un program structurat de întreținere preventivă ar trebui să includă:
- Verificări zilnice:Inspectați starea rolei, verificați dacă nu există zgomote sau vibrații neobișnuite și verificați citirile HMI
- Întreținere săptămânală:Lubrifiați piesele în mișcare, curățați senzorii și verificați alinierea componentelor de ghidare
- Inspecții lunare:Verificați tensiunea curelei sau a lanțului, testați funcțiile de oprire de urgență și revizuiți istoricul alarmelor
- Service trimestrial:Efectuați o inspecție aprofundată a servomotoarelor, cutiilor de viteze și conexiunilor la sistemul de control
- Revizie anuală:Înlocuiți piesele de uzură, cum ar fi rolele, rulmenții și curelele de transmisie și recalibrați dispozitivele de feedback
7.2 Probleme comune și depanare
Unele probleme operaționale tipice includ:
- Lungimea de alimentare inconsecventă:Adesea cauzată de dezalinierea codificatorului, alunecarea rolei sau componentele de antrenare uzate
- Semne de suprafață a tubului:Rezultate din rolele de ghidare murdare sau deteriorate
- Alinierea greșită a tubului care intră în mașina de prelucrare:De obicei din cauza ghidajelor uzate sau a ajustării necorespunzătoare
- Erori de comunicare între alimentator și mașina de tăiat:De obicei, se rezolvă prin verificarea cablurilor și a parametrilor programului PLC
7.3 Caracteristici de siguranță
Alimentatoarele moderne pentru conducte sunt echipate cu multiple caracteristici de siguranță, inclusiv perdele luminoase, butoane de oprire de urgență și dispozitive de blocare de siguranță care împiedică funcționarea atunci când apărările sunt deschise. Instruirea adecvată a acestor sisteme de siguranță este esențială pentru toți operatorii.
7.4 Maximizarea timpului de funcționare și a fiabilității
Pentru a maximiza fiabilitatea, producătorii recomandă utilizarea pieselor de schimb originale, păstrarea unui stoc de piese de schimb critice și menținerea unui mediu de lucru curat. În plus, actualizările software furnizate de producătorul echipamentului pot îmbunătăți performanța și pot adăuga noi funcționalități.
8. Întrebări frecvente
În timp ce ambele dispozitive furnizează material la mașinile de procesare, un alimentator de țevi este proiectat special pentru materiale tubulare (secțiuni goale) și include de obicei caracteristici de ghidare și suport care împiedică deformarea. Un alimentator de bare este utilizat pentru bare rotunde solide, adesea în operațiunile de strunjire.
Unele alimentatoare avansate de conducte au mecanisme de reglare rapidă și parametri programabili care permit schimbarea rapidă între dimensiuni. Cu toate acestea, majoritatea sistemelor necesită o anumită ajustare manuală a componentelor de ghidare și a setărilor de alimentare atunci când se schimbă diametrele tubului.
Alimentatoarele servo-acționate obțin de obicei o precizie a lungimii de alimentare cu ±0,2 mm, în funcție de calitatea encoderului și de starea mecanică a mecanismului de alimentare. Sistemele high-end pot atinge ±0,05 mm pentru aplicații de precizie.
Cu o întreținere adecvată, un alimentator de țevi poate funcționa în mod fiabil timp de 15 până la 20 de ani sau mai mult. Componentele cheie de uzură, cum ar fi rolele, curelele de transmisie și rulmenții pot necesita înlocuire la intervale de 2 până la 5 ani, în funcție de ciclul de funcționare.
Da, chiar și sistemele complet automate necesită operatori instruiți să stabilească parametrii, să efectueze inspecții de rutină și să depaneze probleme minore. Cu toate acestea, instruirea este de obicei mai puțin intensivă decât pentru operațiunile de alimentare manuală, iar HMI-urile moderne fac sistemul ușor de utilizat.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.este un producător de încredere de alimentatoare de țevi și echipamente de prelucrare a țevilor, oferind soluții inovatoare clienților din întreaga lume. Pentru a explora modul în care alimentatoarele noastre de țevi vă pot îmbunătăți eficiența producției,contactaţi-nepentru consultanță de specialitate și proiectare personalizată a sistemului.
Luați legătura


