Produse
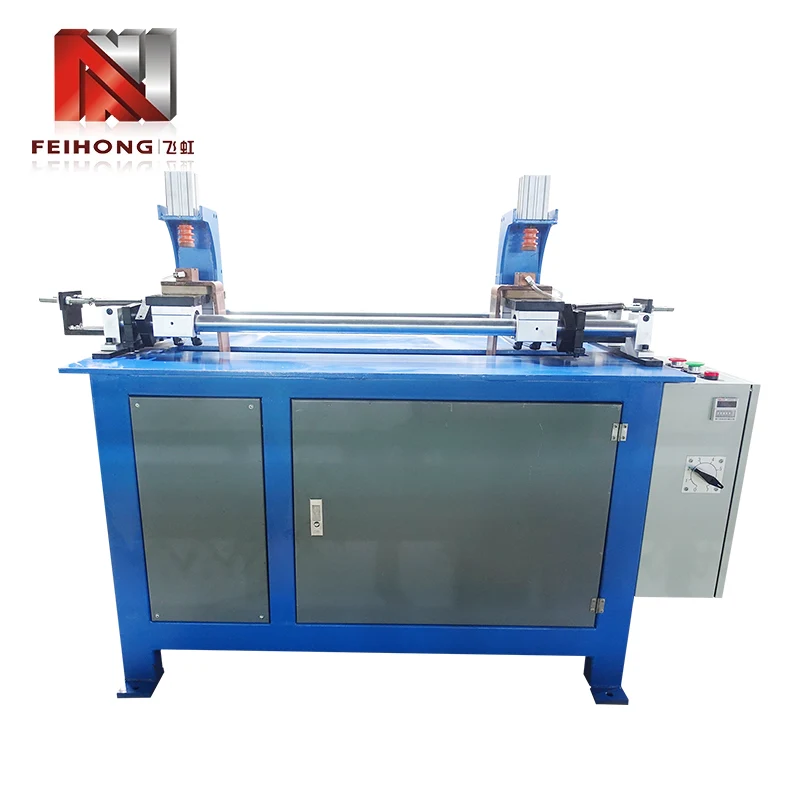
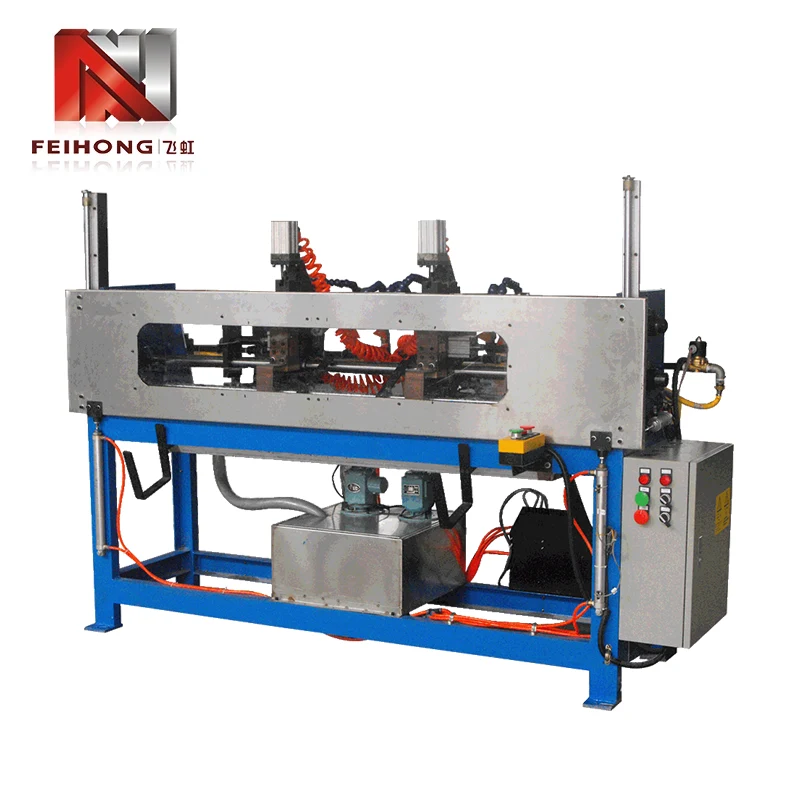
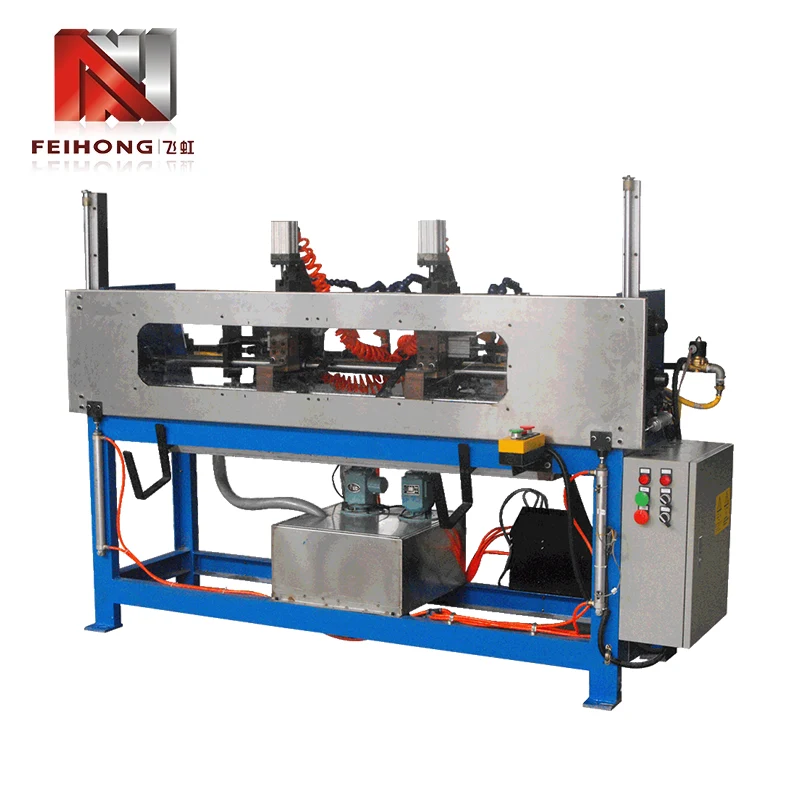
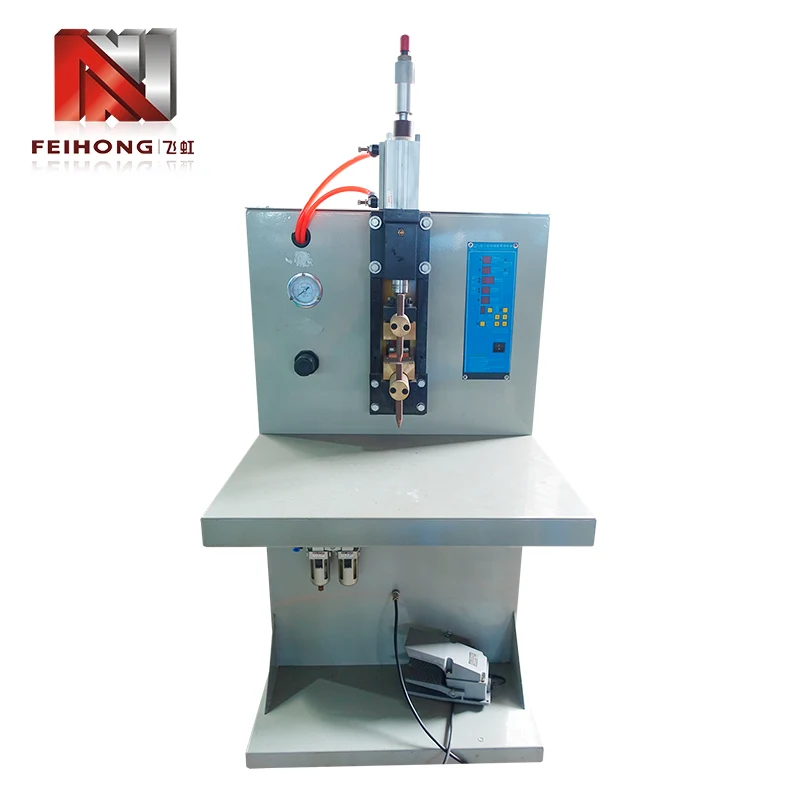
Sudor prin puncte pentru sudarea stâlpilor de plumb și a terminalelor

Sudor prin puncte pentru sudarea stâlpilor de plumb și a terminalelor

Model:FH-149A
Sudor prin puncte pentru sudarea stâlpilor de plumb și a urechilor terminale de la Feihong® — un producător chinez cu experiență profundă în asamblarea tuburilor de încălzire. Integritatea fiecărei îmbinări cu stâlp de plumb determină în mod direct durata de viață a încălzitorului, iar această mașină este proiectată pentru a oferi conexiuni consistente, cu rezistență scăzută, pe parcursul a milioane de cicluri. Impulsul său de descărcare a condensatorului fuziona cu precizie metale diferite (Ni-Cr, inoxidabil, cupru) fără a degrada rezistența stâlpilor, o provocare pe care sudorii de uz general nu o pot face față. Atunci când fiabilitatea produsului final depinde de calitatea îmbinării terminalelor, Feihong® oferă soluția de sudare specializată care a fost dovedită în medii de producție cu amestec ridicat din 1992.
Sudorul pe puncte de la Feihong® pentru sudarea stâlpilor de plumb și a urechilor terminale  este conceput special pentru producătorii de tuburi de încălzire electrică care necesită o consistență absolută a îmbinării între barele de plumb (sau stâlpii de plumb) și urechile terminale. În calitate de furnizor de linii complete de producție de tuburi de încălzire, Feihong® integrează acest sudor cu stații de umplere, etanșare și testare a tuburilor. Aparatul acceptă alimentare trifazată de 380 V, trifazat de 220 V sau monofazat de 220 V, cu o putere nominală de 2 KVA și o tensiune reglabilă continuu a condensatorului de la 0 la 435 V. Sistemul său pneumatic de forță cu electrozi, combinat cu descărcarea rapidă a condensatorului, oferă un impuls de scurtă durată care creează o sudură în stare solidă cu o zonă afectată de căldură minimă - păstrând rezistența mecanică a stâlpului de plumb, asigurând în același timp rezistența de contact electric sub 100 µΩ. Cu o capacitate dovedită de 30.000 de îmbinări pe o tură de 8 ore, acest aparat de sudor îndeplinește cerințele de volum ale producției de conducte de încălzire la scară largă, în timp ce repetabilitate reduce reprelucrarea și defecțiunile pe teren.


Rolul critic al sudurilor stâlpilor de plumb în performanța încălzitorului

Într-un tub de încălzire, conexiunea dintre firul de rezistență intern și borna externă este interfața cea mai predispusă la defecțiuni. O îmbinare de înaltă rezistență generează căldură locală, accelerează oxidarea și în cele din urmă deschide circuitul. Acest sudor abordează aceste moduri de defecțiune prin trei opțiuni de proiectare concentrate.

  • 1. Precizie energetică:setarea tensiunii condensatorului (0-435V) permite reglarea fină pentru diferite combinații de materiale – de exemplu, firul de nichel-crom la urechi de cupru necesită energie mai mică decât inoxidabil la cupru.
  • 2. Stabilitatea forței electrodului:sistemul pneumatic menține o presiune de strângere constantă (±2%) indiferent de fluctuațiile aerului din atelier, asigurând o rezistență constantă la contact înainte de descărcare.
  • 3. Controlul duratei pulsului:timpul de descărcare fix (≈8ms) este optimizat pentru piesele cu secțiune subțire, prevenind topirea, realizând în același timp fuziunea completă.

Aceste caracteristici se traduc direct în rate mai mici de respingere și durată de viață mai lungă a încălzitorului, care sunt prioritățile de top pentru producătorii de tuburi de încălzire.

Configurarea electrozilor și întreținerea pentru sudarea terminalelor

Sudorul prin puncte pentru sudarea stâlpilor de plumb și a terminalelor sunt adesea fabricate din alamă sau cupru placat cu cositor, care au proprietăți termice diferite față de stâlpii de plumb. Proiectarea și întreținerea corectă a electrozilor sunt esențiale pentru a obține suduri consistente fără lipire sau adâncituri excesive. Următoarele practici sunt recomandate de inginerii de aplicații Feihong®.

  • 1. Selectarea materialului electrodului:pentru terminalele pe bază de cupru, cuprul întărit prin dispersie (de exemplu, Cu-Al₂O₃) oferă cel mai bun echilibru între conductivitate și rezistență la deformare; pentru terminalele din oțel, se preferă tungsten-cuprul.
  • 2. Geometria vârfului:o rază mică (R2-R3) pe electrodul superior concentrează curentul pentru o pepiță uniformă, în timp ce electrodul inferior trebuie să fie plat sau ușor bombat pentru a susține stâlpul de plumb fără a se îndoi.
  • 3. Curățare și îmbrăcare:acumularea de oxid pe vârf crește rezistența la contact și provoacă stropire. Un pansament ușor la fiecare 500-800 de suduri cu o pilă fină sau un dresser cu electrozi restabilește forma și îndepărtează contaminanții.
  • 4. Apă de răcire (opțional):pentru cicluri continue de mare funcționare, sunt disponibile suporturi de electrozi răcite cu apă pentru a preveni supraîncălzirea și pentru a reduce uzura vârfului.

Adoptarea acestor linii directoare ajută la menținerea calității sudurii pe perioade lungi de producție și prelungește durata de viață a electrodului, reducând costurile consumabilelor și timpii de nefuncționare.

Reglarea parametrilor pentru diferite perechi de materiale

Versatilitatea acestui sudor vine din tensiunea reglabilă a condensatorului și presiunea pneumatică. Cu toate acestea, găsirea combinației optime pentru o anumită pereche de materiale necesită testare sistematică. Tabelul de mai jos oferă puncte de plecare bazate pe materialele comune ale tuburilor de încălzire.

Material pentru stâlpi de plumb Material terminal Tensiune condensator (V) Forța electrodului (kN)
Aliaj Ni‑Cr (ø2,5 mm) Alama (t=0.8mm) 280-320 1.8-2.2
Oțel inoxidabil (ø3,0 mm) Cupru (t=1,0 mm) 340-380 2,0-2,5
Oțel placat cu cupru (ø2,0 mm) Cupru placat cu staniu 220-260 1,5-1,8
Inconel (ø2.8mm) Oțel placat cu nichel 300-350 2.2-2.6

Aceste valori sunt sugestii inițiale; setările finale ar trebui validate prin verificarea diametrului pepitei de sudură (țintă 1,2-1,5× diametrul sârmei) și a rezistenței la testul de tragere. Feihong® oferă optimizarea parametrilor la fața locului, ca parte a serviciului nostru de punere în funcțiune.

Câștiguri de productivitate și exemplu de caz din lumea reală

Trecerea de la un aparat de sudură AC convențional la această mașină de descărcare a condensatorului aduce adesea îmbunătățiri imediate atât în ​​ceea ce privește viteza, cât și calitatea. O fabrică de tuburi de încălzire de dimensiuni medii din Guangdong a înlocuit trei unități mai vechi cu două mașini FH-149A și a obținut următoarele rezultate pe o perioadă de șase luni.

  • 1. Creșterea debitului:fiecare mașină produce în mod constant 30.000 de suduri pe schimb, egalând producția anterioară de 1,5 mașini, eliberând astfel spațiu pe podea.
  • 2. Reducerea deșeurilor:rata de respingere pentru sudarea stâlpului de plumb a scăzut de la 1,8% la 0,2%, economisind aproximativ 120.000 de tuburi finite anual.
  • 3. Economie de energie:Principiul de descărcare a condensatorului consumă cu 40% mai puțină energie per sudură în comparație cu vechile unități de curent alternativ, reducând facturile la electricitate cu peste 2.000 USD pe an.
  • 4. Acceptarea operatorului:comenzile simple ale cadranului de tensiune și ale manometrelor au redus timpul de antrenament de la două zile la patru ore.

Aceste beneficii tangibile demonstrează că investiția într-un sudor specializat se amortiza rapid, îmbunătățind în același timp stabilitatea globală a producției.

Testări în fabrică și certificări de calitate

Fiecare mașină care părăsește fabrica Feihong® este supusă unui protocol de testare cuprinzător care simulează condițiile reale de producție. Cele șase ateliere dedicate (prelucrare, asamblare electrică, înfășurare transformator, formare condensator, vopsire și asamblare finală) ne permit să controlăm calitatea de la materiile prime la produsul finit.

  • 1. Test de banc de condensatori:fiecare condensator este măsurat pentru ESR și capacitate; banca asamblată este supusă la 500 de cicluri de încărcare-descărcare la tensiune maximă pentru a verifica stabilitatea.
  • 2. Testul circuitului pneumatic:cursa cilindrului și presiunea sunt verificate pentru liniaritate și repetabilitate folosind un manometru calibrat.
  • 3. Test de performanță la sudare:un set de cupoane de testare standard (sârmă de Ni‑Cr la cap de cupru) este sudat; diametrul pepitei și rezistența la tracțiune sunt înregistrate și trebuie să îndeplinească specificațiile interne.
  • 4. Siguranta electrica:rezistența izolației, rezistența dielectrică și continuitatea pământului sunt testate conform IEC 60204-1.

Fiecare sudor prin puncte pentru sudarea stâlpilor de plumb și a terminalului vine cu un certificat de testare și o garanție de 12 luni care acoperă toate piesele care nu sunt uzate. De asemenea, menținem un inventar local de piese de schimb pentru înlocuire rapidă.

Întrebări frecvente despre sudarea terminalelor

Î: Cum pot preveni decolorarea urechilor terminalelor după sudare?
R: Decolorarea este cauzată de oxidarea din cauza căldurii excesive. Reduceți tensiunea condensatorului în pași de 10 volți până când sudura este încă puternică, dar urechiul își păstrează culoarea inițială. De asemenea, asigurați-vă că forța electrodului este suficientă pentru a menține un contact bun - forța scăzută poate provoca arc și supraîncălzire.

Î: Poate acest sudor să gestioneze stâlpii de plumb cu lipire sau acoperire pre-aplicată?
R: Da, dar poate fi necesar să ajustați tensiunea puțin mai jos (cu 10-15%), deoarece acoperirea poate reduce rezistența de contact. Este recomandabil să curățați stratul de acoperire din zona de sudare, dacă este posibil, sau să efectuați un test pentru a determina parametrii optimi.

Î: Cât de des ar trebui să înlocuiesc acumulatorul de condensatori?
R: În cazul utilizării normale (30.000 de suduri/schimbare, o singură schimbare), condensatorii electrolitici au o durată de viață de aproximativ 5-7 ani sau 1 milion de cicluri de încărcare. Vă recomandăm o verificare anuală a capacității; dacă valoarea scade cu mai mult de 15%, se recomandă înlocuirea.

Î: Care este cantitatea minimă de comandă pentru această mașină?
R: Nu există MOQ pentru modelul standard. Vindem unități individuale, precum și pachete pentru linii de producție. Vă rugăm să contactați echipa noastră de vânzări pentru timpii de livrare și prețuri.

Energy Storage Spot Welder


Hot Tags: Sudor prin puncte pentru sudarea stâlpilor de plumb și a terminalelor
Trimite o anchetă
Informatii de contact
Dacă aveți vreo anchetă despre citat sau cooperare, vă rugăm să nu ezitați să ne trimiteți un e -mail la judyzhufeihong@gmail.com sau să utilizați următorul formular de anchetă. Reprezentantul nostru de vânzări vă va contacta în 24 de ore. Vă mulțumim pentru interesul dvs. pentru produsele noastre.
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor.Politica de confidențialitate
RespingeAccepta